Pengelasan (welding) sering kali dipandang oleh orang awam hanya sebagai kegiatan menyambung dua bilah logam menggunakan lelehan api atau kilatan busur listrik. Namun, bagi para insinyur material, perancang mekanik, dan praktisi manufaktur, pengelasan sesungguhnya adalah serangkaian peristiwa fisika, termodinamika, dan reaksi kimia intensif yang berlangsung dalam fraksi detik. Pada dasarnya, proses pengelasan menciptakan sebuah \”pabrik baja mini\” lokal di mana logam dicairkan, dicampur, mengalami reaksi dengan atmosfer sekitar, lalu membeku dan membentuk struktur mikro yang sama sekali baru.
Kualitas sambungan las tidak semata-mata ditentukan oleh kerapian penampakan visual manik las (weld bead). Fondasi utama keandalan sambungan struktural bertumpu pada pemahaman mendalam tentang metalurgi las. Ketidaktahuan terhadap interaksi termal dan evolusi metalurgi di sekitar area pengelasan berisiko fatal: timbulnya tegangan sisa, kerapuhan getas, retak dingin, hingga keruntuhan katastropik pada jembatan, bejana tekan, lambung kapal, maupun konstruksi anjungan lepas pantai. Artikel ini menyajikan panduan mendalam seputar ilmu teknik pengelasan logam modern, mulai dari teori busur, dinamika kawah las, evolusi struktur mikro di zona pengaruh panas (HAZ), perilaku spesifik berbagai jenis paduan logam, hingga teknik inspeksi kualitas mutu sambungan.
1. Prinsip Dasar Penyambungan Logam dan Fisika Busur Listrik (Arc Physics)
Penyambungan logam secara garis besar terbagi menjadi dua klasifikasi utama: pengelasan fusi (fusion welding) di mana material dasar dilelehkan bersama logam pengisi, dan pengelasan fase padat (solid-state welding) seperti friction stir welding atau diffusion bonding yang tidak melibatkan pencairan logam. Dalam dunia industri, metode fusi berbasis busur listrik tetap mendominasi karena fleksibilitas, efisiensi energi, dan kekuatannya.
Mekanisme Pembentukan Busur Listrik
Busur las terbentuk akibat adanya pelepasan muatan listrik yang berkelanjutan melalui gas yang terionisasi (plasma) di antara elektroda dan benda kerja. Proses ini diawali dengan emisi termionik dari katoda ketika elektroda disentuhkan secara singkat ke benda kerja (atau menggunakan percikan frekuensi tinggi). Ketika elektroda sedikit ditarik menjauh, medan listrik intensif yang terbentuk merobek elektron dari atom gas pelindung di sekitarnya, menghasilkan elektron bebas bermuatan negatif dan ion positif. Tabrakan terus-menerus antara partikel-partikel bermuatan ini menghasilkan kolom plasma yang stabil dengan suhu lokal mencapai 5.000°C hingga lebih dari 20.000°C—jauh melampaui titik leleh baja (~1.538°C), aluminium (~660°C), maupun paduan nikel.
Karakteristik Masukan Panas (Heat Input)
Salah satu parameter krusial yang mengontrol seluruh proses metalurgi las adalah masukan panas atau heat input ($HI$). Masukan panas menentukan laju pemanasan, ukuran kawah las, durasi waktu leleh, dan laju pendinginan. Hubungan matematis masukan panas dapat dirumuskan sebagai berikut:
$$HI = \\eta \\times \\frac{V \\times I \\times 60}{v \\times 1000} \\quad (\\text{kJ/mm})$$
Di mana:
- V = Tegangan busur las (Volt)
- I = Kuat arus las (Ampere)
- v = Kecepatan pengelasan (travel speed dalam mm/menit)
- η = Efisiensi termal metode pengelasan (berkisar antara 0,6 untuk TIG/GTAW, 0,8 untuk SMAW/GMAW, hingga 0,95–1,0 untuk SAW)
Masukan panas yang terlalu rendah dapat mengakibatkan cacat fusi tidak sempurna (lack of fusion) dan laju pendinginan yang sangat cepat, memicu pembentukan fasa getas seperti martensit pada baja. Sebaliknya, masukan panas yang terlalu tinggi memperbesar butir kristal pada logam, menurunkan ketangguhan bentur (impact toughness), serta memperluas distorsi termal pada konstruksi.
2. Spektrum Metode Pengelasan Fusi Industri
Industri modern memanfaatkan berbagai metode pengelasan busur listrik, di mana masing-masing metode menawarkan karakteristik operasional, transfer logam, serta proteksi atmosfer yang unik:
SMAW (Shielded Metal Arc Welding)
Sering disebut las busur manual atau las stik. Metode ini menggunakan elektroda habis pakai (consumable electrode) yang dilapisi fluks. Selama pengelasan, fluks terbakar menghasilkan gas pelindung (seperti $CO_2$) dan terak cair (slag) yang mengapung di atas kawah las untuk melindungi logam cair dari paparan oksigen dan nitrogen bebas di udara. SMAW sangat fleksibel untuk pekerjaan lapangan terbuka, perbaikan, dan konstruksi luar ruangan, meski menuntut keterampilan tinggi dari operator serta efisiensi deposisi yang relatif rendah akibat penggantian elektroda secara berkala.
GMAW (Gas Metal Arc Welding / MIG-MAG)
Metode ini menggunakan kawat elektroda gulungan kontinu yang diumpankan secara otomatis melalui pistol las (welding gun). Proteksi atmosfer disediakan oleh gas eksternal. Apabila menggunakan gas inert murni seperti Argon atau Helium, prosesnya disebut Metal Inert Gas (MIG), yang umum dipakai untuk aluminium dan tembaga. Jika menggunakan campuran gas aktif seperti $CO_2$ atau campuran $Ar + O_2$, prosesnya disebut Metal Active Gas (MAG), jamak diaplikasikan pada baja karbon. Mode transfer logam pada GMAW dapat diatur mulai dari short-circuiting (masukan panas rendah untuk pelat tipis), globular, hingga spray transfer dan pulsed spray untuk produktivitas tinggi.
GTAW (Gas Tungsten Arc Welding / TIG)
GTAW menggunakan elektroda wolfram/tungsten tak habis pakai (non-consumable) dan gas pelindung inert murni (biasanya Argon berderajat kemurnian 99,99%). Logam pengisi (filler metal) dapat diumpankan secara manual maupun mekanis. Karena busur listriknya sangat stabil, bersih, dan bebas terak, GTAW menjadi pilihan standar untuk pengelasan pipa bertekanan tinggi (terutama root pass), material reaktif seperti titanium dan zirkonium, baja tahan karat (stainless steel), serta komponen kedirgantaraan.
SAW (Submerged Arc Welding)
Pengelasan busur terendam bekerja secara otomatis penuh di mana busur listrik menyala tanpa terlihat, tertimbun di bawah lapisan serbuk fluks granular tebal. Metode ini mampu beroperasi pada arus sangat tinggi (hingga 1.000 Ampere atau lebih), menghasilkan laju deposisi yang sangat masif dan penetrasi penetratif dalam, menjadikannya pilihan utama untuk pengelasan pelat tebal pada pembuatan kapal, bejana tekan raksasa, dan gelagar jembatan (girder).
3. Termodinamika, Aliran Panas, dan Reaksi Kimia Kolam Las
Pengelasan fusi melibatkan gradien suhu yang sangat curam, berkisar dari ribuan derajat Celsius di pusat kawah las hingga suhu ruang di material dasar hanya dalam jarak beberapa sentimeter. Fenomena termal ini memicu siklus pemanasan dan pendinginan kilat yang menentukan laju reaksi kimia dan perubahan fasa.
Aliran Panas dan Laju Pendinginan (Δt8/5)
Distribusi panas konduksi di dalam benda kerja selama pengelasan diatur oleh persamaan konduksi panas non-stasioner Rosenthal. Parameter yang paling vital dalam rekayasa metalurgi baja adalah parameter Δt8/5, yakni rentang waktu yang dibutuhkan oleh logam las dan zona HAZ untuk mendingin dari suhu 800°C ke 500°C. Rentang suhu ini merupakan jendela kritis di mana austenit bertransformasi menjadi fasa-fasa mikrostruktur lainnya:
- Pendinginan Sangat Cepat (Δt8/5 pendek): Terjadi jika masukan panas rendah atau pelat logam tebal bertindak sebagai penyerap panas masif (heat sink). Kondisi ini mendorong pembentukan struktur martensit yang keras namun getas, sangat rentan terhadap retak dingin.
- Pendinginan Sangat Lambat (Δt8/5 panjang): Terjadi jika masukan panas terlampau tinggi atau pemanasan awal (preheat) berlebihan. Kondisi ini menghasilkan butiran ferit dan perlit yang kasar dengan batas butir lemah, sehingga menurunkan kekuatan luluh dan ketangguhan bentur material.
Reaksi Gas-Logam di Kolam Cair
Pada suhu di atas 1.500°C, logam cair sangat reaktif terhadap elemen atmosfer sekitar. Tiga gas utama yang menjadi musuh laten dalam proses pengelasan meliputi:
- Oksigen ($O_2$): Reaksi oksidasi menyerap elemen penguat paduan (seperti Mangan, Silikon, dan Kromium) menjadi oksida yang terperangkap sebagai inklusi bukan logam (non-metallic inclusions), yang menurunkan keuletan material.
- Nitrogen ($N_2$): Penyerapan nitrogen dalam kisi besi menyebabkan pengerasan presipitasi nitrida yang memicu kerapuhan regang (strain aging embrittlement).
- Hidrogen ($H_2$): Berasal dari kelembapan udara, minyak pada permukaan benda kerja, atau kelembapan fluks elektroda. Hidrogen atomik larut melimpah dalam baja cair, tetapi kelarutannya anjlok drastis saat logam membeku. Atom hidrogen terjebak di dalam kisi kristal, berdifusi menuju area konsentrasi tegangan tarik mikro, dan menjadi pemicu utama keretakan getas spontan (Hydrogen-Induced Cracking atau Cold Cracking).
4. Anatomi Metalurgi: Membedah Zona Sambungan Las
Secara metalurgi, penampang melintang sambungan las fusi selalu terbagi menjadi tiga zona utama dengan struktur kristalografi dan sifat mekanik yang berbeda tajam:
A. Zona Logam Las (Fusion Zone / Weld Metal)
Zona ini mengalami pencairan total dan pembekuan kembali. Struktur mikro logam las umumnya menyerupai struktur cor (as-cast structure) dengan butiran kolumnar dan dendritik yang tumbuh tegak lurus terhadap garis fusi (fusion boundary), searah dengan arah pelepasan panas maksimum. Komposisi kimia pada zona ini merupakan hasil percampuran (dilution) antara logam pengisi (filler metal) dan logam dasar (base metal). Pada baja karbon rendah dan paduan rendah berkualitas tinggi, mikrostruktur yang paling diharapkan terbentuk di zona ini adalah Acicular Ferrite (AF). Struktur ferit asikular memiliki anyaman butiran acak halus menyerupai jarum yang sangat efektif membelokkan dan menghentikan perambatan retak, sehingga memberikan ketangguhan bentur yang luar biasa.
B. Zona Pengaruh Panas (Heat Affected Zone / HAZ)
Zona HAZ adalah porsi material dasar yang tidak meleleh, namun mengalami siklus termal pemanasan tinggi sehingga struktur mikro dan sifat mekaniknya berubah secara permanen. Pada baja struktural, HAZ terbagi lagi menjadi beberapa sub-zona diskret:
- Coarse-Grained HAZ (CGHAZ): Berada tepat di sebelah garis lebur (mengalami suhu puncak > 1.100°C). Suhu ekstrem ini melarutkan presipitasi penghambat pertumbuhan butir (seperti aluminium nitrida), menyebabkan butir austenit tumbuh membesar (kasar). Akibatnya, zona ini memiliki kemampuan mengeras (hardenability) yang sangat tinggi dan ketangguhan bentur paling rendah di seluruh sambungan las, menjadikannya titik paling rentan terhadap inisiasi retak.
- Fine-Grained HAZ (FGHAZ): Mengalami pemanasan tepat di atas temperatur kritis $Ac_3$ (sekitar 900°C–1.100°C). Austenit mengalami rekristalisasi membentuk butiran-butiran baru yang sangat halus dan seragam. Ketika mendingin, zona ini menghasilkan struktur ferit-perlit halus yang memiliki kombinasi kekuatan dan ketangguhan terbaik.
- Intercritical HAZ (ICHAZ): Dipanaskan di antara temperatur kritis $Ac_1$ dan $Ac_3$ (sekitar 723°C–900°C). Hanya sebagian ferit yang bertransformasi menjadi austenit. Selama pendinginan, pulau-pulau austenit kaya karbon dapat berubah menjadi fasa keras-getas yang dikenal sebagai konstituen Martensite-Austenite (M-A), yang dapat menurunkan ketangguhan lokal.
- Subcritical HAZ (SCHAZ): Dipanaskan di bawah temperatur $Ac_1$ (< 723°C). Tidak ada transformasi fasa austenitik yang terjadi, melainkan hanya pemulihan tegangan (stress recovery) atau penuaan karbida (carbide spheroidization) ringan.
C. Logam Dasar (Base Metal)
Bagian pelat atau pipa yang sama sekali tidak terpengaruh oleh panas pengelasan, mempertahankan struktur mikro pabrikan aslinya (misalnya ferit-perlit hasil proses pengerolan panas / hot rolling).
5. Metalurgi Pengelasan Berbagai Paduan Logam
Tantangan metalurgi bervariasi secara dramatis tergantung pada sistem paduan yang disambung. Pendekatan pengelasan untuk baja karbon tidak dapat diaplikasikan begitu saja pada baja tahan karat atau aluminium.
A. Baja Karbon dan Konsep Ekivalen Karbon (CE)
Kecenderungan baja karbon dan paduan rendah untuk membentuk struktur martensit getas yang rentan retak dingin diukur melalui rumus Ekivalen Karbon (Carbon Equivalent). Rumus paling populer dari International Institute of Welding (IIW) adalah:
$$CE_{IIW} = C + \\frac{Mn}{6} + \\frac{Cr + Mo + V}{5} + \\frac{Ni + Cu}{15}$$
- Jika $CE < 0,40\%$: Baja memiliki keandalan las (weldability) yang prima dan umumnya tidak memerlukan pemanasan awal (preheating).
- Jika $CE$ antara $0,40\% – 0,45\%$: Disarankan melakukan pemanasan awal tipis (100°C–150°C), terutama untuk pelat berdimensi tebal.
- Jika $CE > 0,45\%$: Risiko retak hidrogen sangat tinggi. Prosedur wajib melibatkan pemanasan awal (preheat), kontrol suhu antar-lintasan (interpass temperature), penggunaan elektroda hidrogen rendah (low-hydrogen consumables), dan perlakuan panas pasca-las (Post-Weld Heat Treatment / PWHT).
B. Baja Tahan Karat (Stainless Steel)
Tantangan utama pengelasan baja tahan karat austenitik (misalnya tipe 304 atau 316) adalah fenomena sensitisasi. Ketika baja dipanaskan pada rentang suhu 500°C–850°C, atom karbon berdifusi cepat dan bereaksi dengan kromium membentuk presipitasi Kromium Karbida ($Cr_{23}C_6$) di batas butir. Akibatnya, zona di sekitar batas butir kehilangan kandungan kromium (menjadi < 12%), menghilangkan lapisan pasif oksida dan memicu kerentanan terhadap korosi batas butir (intergranular corrosion). Pencegahannya dilakukan dengan menggunakan baja berkarbon ekstra rendah (seperti 304L/316L), menambahkan elemen penstabil seperti Titanium atau Niobium (seperti tipe 321 atau 347), atau mengontrol masukan panas serendah mungkin untuk mempercepat pendinginan melewati rentang suhu kritis tersebut.
Selain itu, untuk menghindari retak panas (solidification cracking) saat pembekuan kawah las, mikrostruktur baja tahan karat austenitik harus direkayasa agar mengandung sedikit fasa delta-ferit (sekitar 3% hingga 10%), yang diprediksi melalui Diagram Schaeffler atau Diagram WRC-1992.
C. Aluminium dan Paduannya
Pengelasan aluminium menghadapi rintangan fisik dan metalurgi yang sangat berbeda dari baja:
- Lapisan Oksida Alami ($Al_2O_3$): Lapisan tipis ini memiliki titik leleh sekitar 2.050°C, sementara aluminium murni meleleh pada 660°C. Oksida yang tidak dipecah akan mencemari kolam las dan menyebabkan inklusi atau fusi tak sempurna. Pembersihan kimiawi/mekanis dan penggunaan arus bolak-balik (AC) pada TIG diperlukan untuk memberikan aksi pembersihan katodik (cathodic cleaning).
- Konduktivitas Termal Tinggi: Aluminium menghantarkan panas lima kali lebih cepat dibanding baja struktural, menuntut masukan panas tinggi di awal atau pemanasan awal untuk mencapai kolam leleh.
- Kelarutan Hidrogen Tinggi: Hidrogen sangat larut dalam aluminium cair, namun hampir tidak larut sama sekali dalam aluminium padat. Laju pembekuan yang cepat menjebak gas hidrogen menjadi cacat porositas masif.
- Retak Panas (Hot Cracking): Paduan seri 2xxx, 6xxx, dan 7xxx memiliki rentang pembekuan (freezing range) yang lebar, rentan retak saat fase semi-padat jika logam pengisi tidak dipilih dengan tepat (misalnya menggunakan kawat las Al-Si seperti ER4043 atau Al-Mg seperti ER5356).
6. Fenomena Tegangan Sisa (Residual Stress) dan Distorsi
Pengelasan secara inheren merupakan proses ekspansi termal dan kontraksi termal non-seragam. Saat logam las cair membeku dan mendingin dari suhu cair ke suhu ruang, volumenya menyusut secara signifikan. Namun, penyusutan ini ditahan kaku oleh material dasar di sekelilingnya yang lebih dingin dan kaku.
Distribusi Tegangan Sisa
Sebagai konsekuensi tahanan tersebut, timbullah tegangan internal yang tetap tertinggal di dalam komponen meskipun gaya luar telah ditiadakan. Pada garis sumbu pengelasan, terbentuk tegangan sisa tarik (tensile residual stress) yang besarnya sering kali menyamai atau bahkan melampaui kekuatan luluh (yield strength) logam itu sendiri. Tegangan tarik sisa ini bersifat destruktif: memicu perambatan retak fatik lebih dini, mempercepat korosi retak tegang (stress corrosion cracking), dan memicu keruntuhan getas tanpa peringatan deformasi plastis.
Jenis-Jenis Distorsi dan Mitigasinya
Jika struktur memiliki ketahanan kaku yang rendah, tegangan internal akan melepaskan diri menjadi deformasi geometris makro yang disebut distorsi:
- Distorsi Transversal: Penyusutan tegak lurus sumbu las.
- Distorsi Longitudinal: Penyusutan memanjang searah sumbu las, menyebabkan kelengkungan (bowing).
- Distorsi Sudut (Angular Distortion): Terjadi akibat perbedaan luas penampang las atas dan bawah pada sambungan bevel (V-groove atau bevel-groove), sehingga pelat terangkat menyerupai sayap kupu-kupu.
- Distorsi Tekuk (Buckling): Terjadi pada pelat-pelat tipis akibat tegangan sisa tekan di luar area las.
Strategi rekayasa untuk mengendalikan distorsi meliputi:
- Optimasi Desain Sambungan: Meminimalkan volume logam las, menggunakan sambungan kampuh ganda simetris (double-V groove daripada single-V groove).
- Teknik Pengelasan: Pengelasan seimbang (balanced welding), pengelasan bertahap melompat (backstep welding).
- Penahanan Mekanis: Penggunaan klem, pasak, serta perakitan terarah (pre-setting) dengan sudut kompensasi.
- Perlakuan Termal Pasca-Las (PWHT): Pemanasan komponen secara perlahan di dalam tungku hingga suhu pelepasan tegangan (misal 580°C–620°C untuk baja karbon), ditahan beberapa jam, lalu didinginkan secara bertahap untuk menurunkan tegangan sisa melalui fenomena mulur mikro (micro-creep).
7. Analisis Cacat Las (Welding Defects) dan Mekanisme Kegagalan
Cacat pengelasan timbul dari kombinasi parameter operasional yang salah, kebersihan permukaan yang buruk, pemilihan elektroda yang tidak sesuai, atau desain sambungan yang keliru. Cacat las dapat diklasifikasikan menjadi cacat dimensi, cacat struktural internal, dan cacat metalurgi diskret:
| Jenis Cacat | Penyebab Utama | Dampak Terhadap Integritas | Tindakan Pencegahan |
|---|---|---|---|
| Porositas (Porosity) | Kelembapan elektroda/fluks, kontaminasi minyak/karat pada pelat, aliran gas pelindung terganggu angin. | Mengurangi luas penampang efektif, menjadi konsentrasi tegangan lokal. | Pembersihan material dasar, pengeringan elektroda basah (baking oven), pelindung angin. |
| Inklusi Terak (Slag Inclusion) | Pembersihan terak antar-lintasan (interpass) tidak bersih, manipulasi elektroda salah. | Cacat internal planar yang memicu inisiasi retak fatik. | Chipping dan gerinda bersih setiap lintasan sebelum menumpuk lintasan berikutnya. |
| Lack of Fusion (LOF) | Masukan panas terlalu rendah, kecepatan las terlalu tinggi, sudut elektroda keliru menyentuh dinding celah. | Diskontinuitas planar tajam tanpa ikatan metalurgi, sangat berbahaya terhadap beban fatik. | Tingkatkan arus las, sesuaikan sudut ayunan, pastikan busur mencairkan dinding alur. |
| Undercut | Arus las terlalu tinggi, tegangan busur terlalu panjang, kecepatan gerak terlalu cepat. | Takikan tajam di batas manik las (toe of the weld) yang mengundang konsentrasi tegangan tarik tinggi. | Turunkan arus las, perpendek panjang busur, perlambat ayunan di tepi sambungan. |
| Retak Panas (Hot Crack) | Kontaminasi belerang (S) dan fosfor (P), pembentukan senyawa bertitik leleh rendah di batas butir akhir pembekuan. | Pemisahan intergranular segera setelah pembekuan, sambungan putus total. | Gunakan material dasar dan kawat las dengan kemurnian tinggi (kandungan S & P < 0,015%), kontrol rasio Mn/S > 30. |
| Retak Dingin (Cold Crack / HICC) | Kombinasi 3 faktor: mikrostruktur rentan (martensit), tegangan tarik sisa tinggi, dan kehadiran hidrogen terlarut. | Retak terjadi jam atau hari setelah pengelasan selesai (delayed cracking), sangat mematikan. | Pemanasan awal (preheat), pemanasan pasca-las segera (post-heat/dehydrogenation), gunakan fluks rendah hidrogen. |
8. Metodologi Pemeriksaan dan Jaminan Mutu Hasil Las (QA/QC)
Untuk memastikan integritas sambungan memenuhi standar internasional seperti ASME Boiler and Pressure Vessel Code, AWS D1.1 (Structural Welding Code), atau ISO 15614, serangkaian inspeksi tanpa merusak (Non-Destructive Testing / NDT) maupun uji mekanik destruktif (Destructive Testing / DT) wajib dilakukan.
A. Pengujian Tanpa Merusak (NDT)
- Visual Testing (VT): Langkah awal dan paling mendasar untuk mendeteksi cacat permukaan seperti undercut, spatter, retak terbuka, keselarasan sambungan (misalignment), dan dimensi profil manik las menggunakan alat ukur khusus (welding gauge).
- Liquid Penetrant Testing (PT): Menggunakan cairan penetran warna merah atau berfluoresensi untuk mendeteksi retak mikro permukaan yang tidak terlihat mata telanjang pada material non-feromagnetik (seperti baja nirkarat dan aluminium).
- Magnetic Particle Testing (MT): Menggunakan serbuk magnetik di bawah induksi medan magnet untuk mendeteksi cacat retak permukaan dan sedikit di bawah permukaan (sub-surface) pada logam feromagnetik.
- Ultrasonic Testing (UT) & Phased Array UT (PAUT): Memanfaatkan pantulan gelombang suara frekuensi tinggi untuk memetakan diskontinuitas internal secara volumetrik, sangat akurat mengukur kedalaman dan dimensi cacat planar internal.
- Radiographic Testing (RT): Memanfaatkan penetrasi sinar-X atau sinar Gamma pada film fotografis atau sensor digital untuk mendeteksi diskontinuitas volumetrik internal seperti porositas, inklusi terak, dan penetrasi yang kurang.
B. Pengujian Mekanik dan Analisis Metalografi (DT)
Kualifikasi prosedur las (WPS/PQR) mensyaratkan spesimen uji mekanik yang dipotong langsung dari pelat uji coba:
- Uji Tarik (Tensile Test): Menentukan kekuatan luluh (yield strength) dan kekuatan tarik maksimum (ultimate tensile strength) sambungan las, di mana patahan umumnya disyaratkan terjadi pada material dasar, bukan di logam las.
- Uji Lengkung (Bend Test): Menguji keuletan (ductility) dan integritas fusi melalui uji lengkung muka (face bend), akar (root bend), atau sisi (side bend) hingga sudut 180° tanpa timbul retak terbuka melampaui batas toleransi.
- Uji Impak Charpy V-Notch (CVN): Mengukur ketangguhan takik dan energi serap logam las serta HAZ pada temperatur spesifik (bahkan hingga suhu sub-nol, misal -20°C atau -40°C) untuk mencegah keruntuhan patah getas (brittle fracture).
- Uji Keras (Hardness Survey): Mengukur distribusi kekerasan mikro (Vickers HV10) melintasi Base Metal, HAZ, dan Weld Metal. Angka kekerasan HAZ pada baja karbon umumnya dibatasi maksimal 250 HV hingga 350 HV (sesuai standar NACE/ISO) untuk mencegah kerentanan terhadap peretakan sulfida akibat lingkungan basah asam ($H_2S$).
- Metalografi Makro dan Mikro: Pemotongan penampang las, pemolesan hingga poles cermin, lalu dietsa menggunakan larutan kimia (seperti Nital 2% untuk baja karbon) untuk diobservasi di bawah mikroskop optik atau mikroskop elektron pemindai (SEM). Pengujian ini mengungkap geometri penetrasi, lebar zona HAZ, ukuran butir, dan fasa mikrostruktur internal.
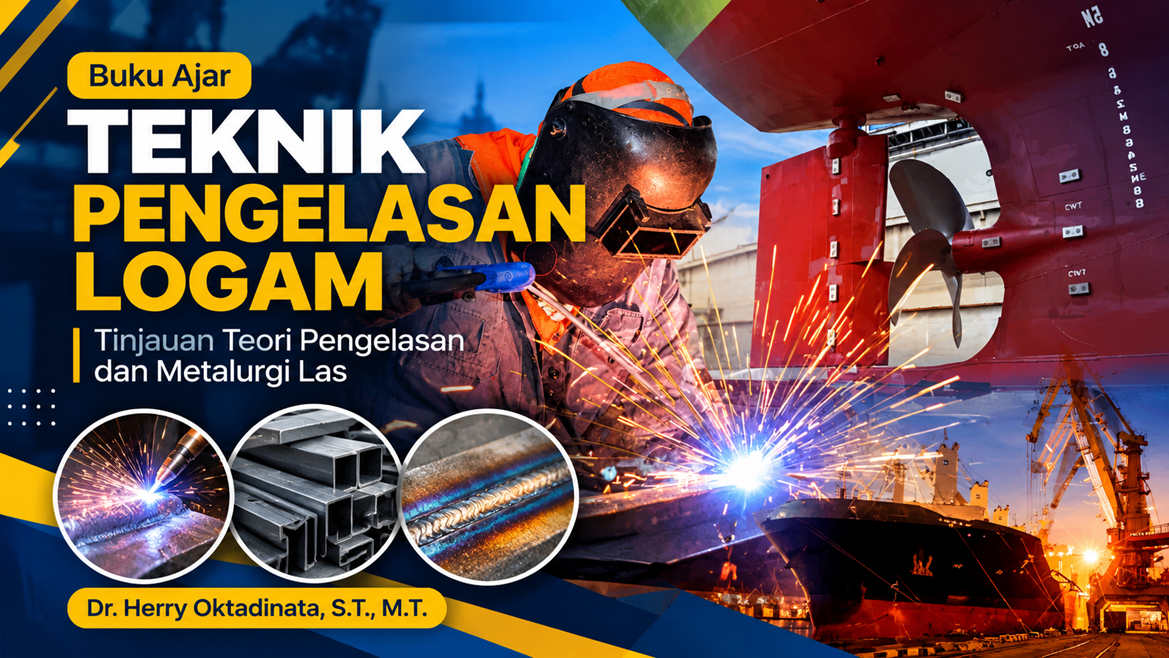
Rekomendasi Referensi Utama: Miliki Buku Ajar Teknik Pengelasan Logam Karya Dr. Herry Oktadinata, S.T., M.T.
Memahami ilmu metalurgi dan teknik pengelasan secara utuh menuntut referensi komprehensif yang menjembatani fondasi teori fisika termal dengan praktik fabrikasi industri nyata. Jika Anda adalah mahasiswa teknik mesin, teknik metalurgi, teknik perkapalan, insinyur pengelasan (welding engineer), inspektur las (welding inspector), maupun praktisi manufaktur yang ingin meningkatkan kompetensi rekayasa sambungan logam ke standar profesional tertinggi, buku ini merupakan rujukan wajib yang tidak boleh dilewatkan:
Buku Ajar Teknik Pengelasan Logam Tinjauan Teori Pengelasan dan Metalurgi Las
Penulis: Dr. Herry Oktadinata, S.T., M.T.
Penerbit: Deepublish
Spesifikasi: xviii, 215 hlm., Ukuran 15.5 × 23 cm | ISBN: 978-623-02-9398-6 (Tahun Terbit: 2024)
Buku ajar mutakhir ini menyajikan pembahasan berbobot tinggi yang tersusun secara sistematis dan pedagogis, mengupas tuntas:
- Prinsip fundamental penyambungan logam dan fisika busur listrik modern.
- Dinamika aliran panas, termodinamika kawah las, dan kinetika reaksi kimia pelindung.
- Evolusi struktur mikro di zona lasan dari sudut pandang metalurgi fisik murni.
- Panduan perlakuan pengelasan spesifik untuk Baja Karbon, Baja Tahan Karat (Stainless Steel), hingga Aluminium dan Paduannya.
- Analisis mendalam asal-usul cacat las, pemodelan tegangan sisa, dan teknik mitigasi distorsi struktural.
- Panduan perencanaan sambungan konstruksi andal serta metode pemeriksaan hasil las (analisis metalografi makro/mikro dan pengujian mekanik terstandar).
Investasikan waktu dan keahlian teknik Anda pada literatur tepercaya. Dapatkan Buku Ajar Teknik Pengelasan Logam Tinjauan Teori Pengelasan dan Metalurgi Las original karya Dr. Herry Oktadinata sekarang juga melalui toko buku pendidikan resmi atau platform pemesanan daring tepercaya, dan kuasai keahlian rekayasa pengelasan logam yang presisi, tangguh, dan bertaraf internasional!